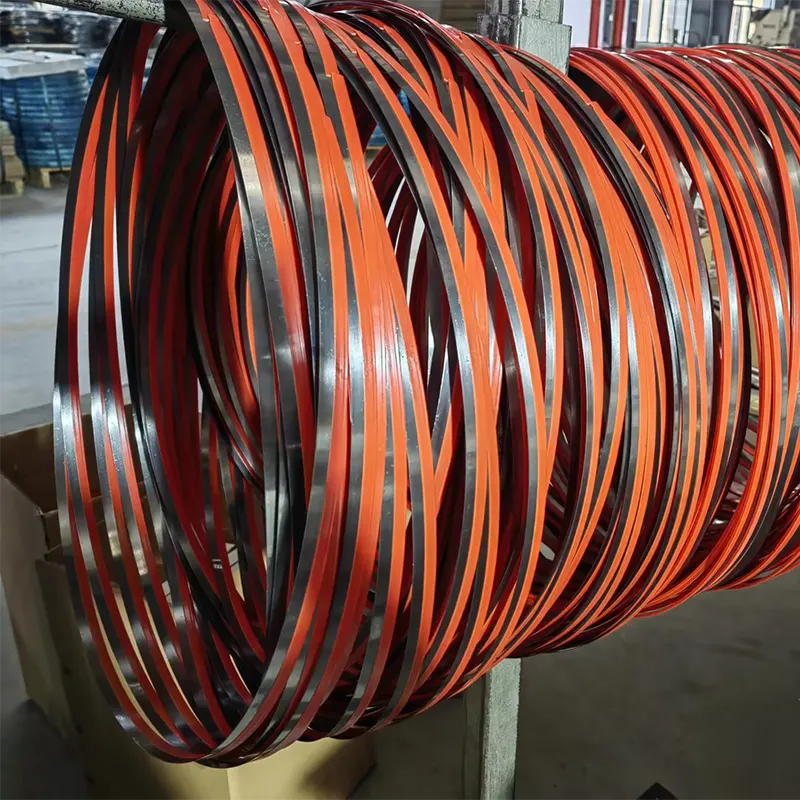
什么是肉 & 骨切割带锯条?
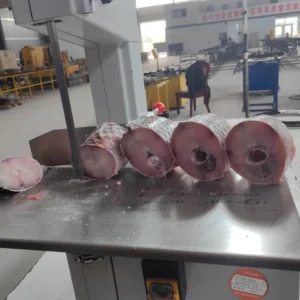
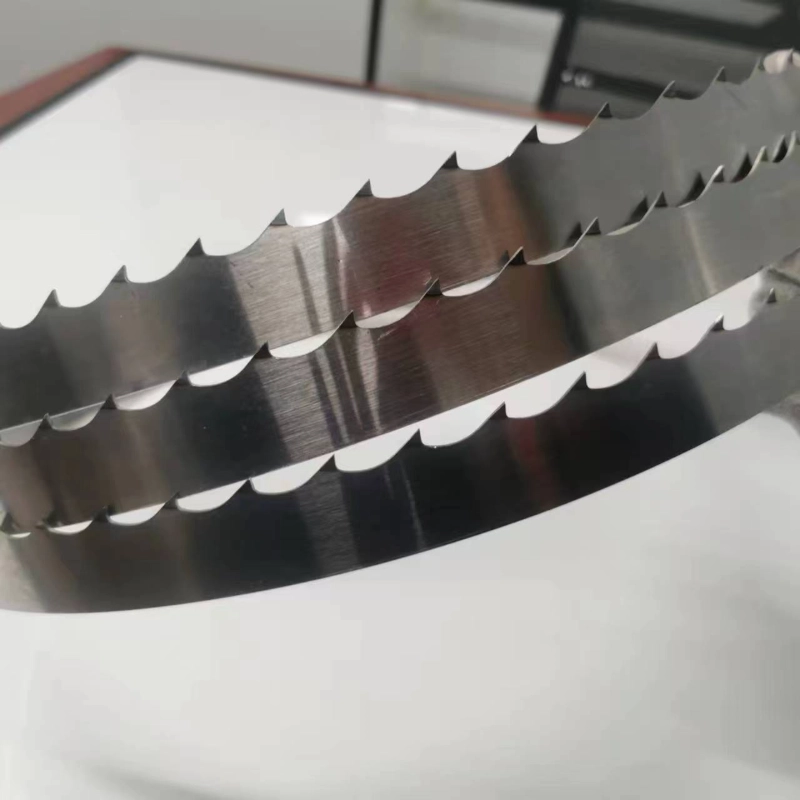
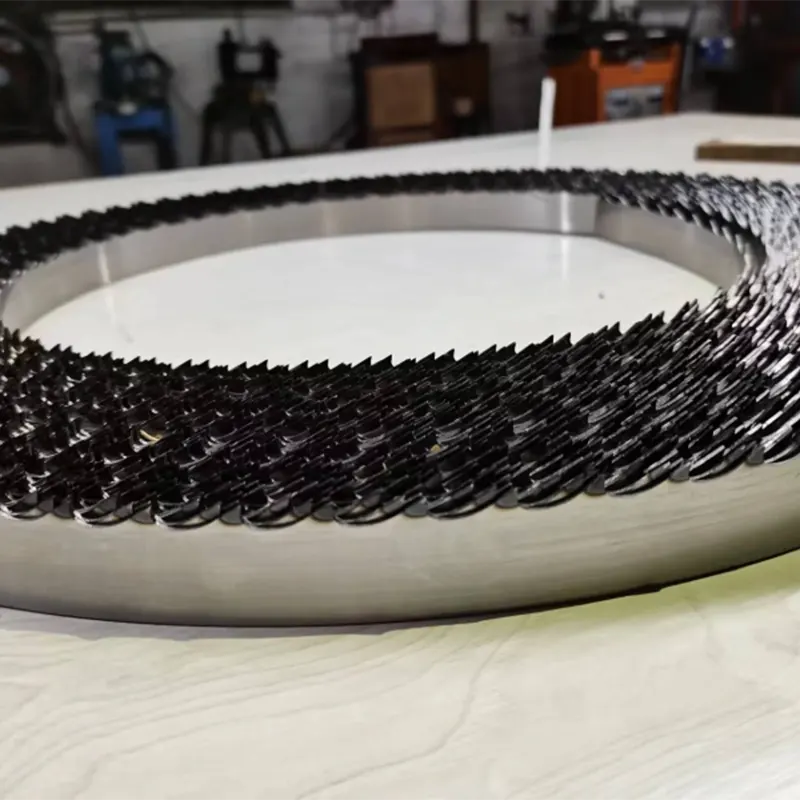
一块肉 & 骨头切割带锯条是安装在立式带锯或落地式肉锯上的工业刀片. 高速连续切割,将鲜肉分份, 带骨切割, 冷冻肉, 和家禽. 与通用金属切削带锯条不同, 肉类和骨头切割刀片在钢材选择方面针对食品加工进行了优化, 牙齿几何形状, 热处理, 和卫生要求.
谁使用这些刀片?
| 客户类型 | 典型要求 |
|---|---|
| 肉类加工厂 | 大容量带骨肉切割, 冷冻肉分配, 刀片寿命长 |
| 家禽屠宰加工企业 | 高速家禽切割, 干净的削减, 减少骨粉 |
| 肉店 / 超市肉类柜台 | 每日新鲜肉类切割, 带骨肋骨, 安全操作, 有吸引力的切割表面 |
| 食品机械经销商 / 设备供应商 | OEM/ODM供应, 多尺寸库存, 焊接服务支持 |
核心价值主张
-
四种钢种供精确选择: 从标准的鲜肉切割到重型冻骨切割, 每种应用都有合适的材料.
-
齿尖经过淬硬和回火处理: 齿尖硬度达到 58–67HRC, 显着延长刀片寿命并降低刀片更换频率.
-
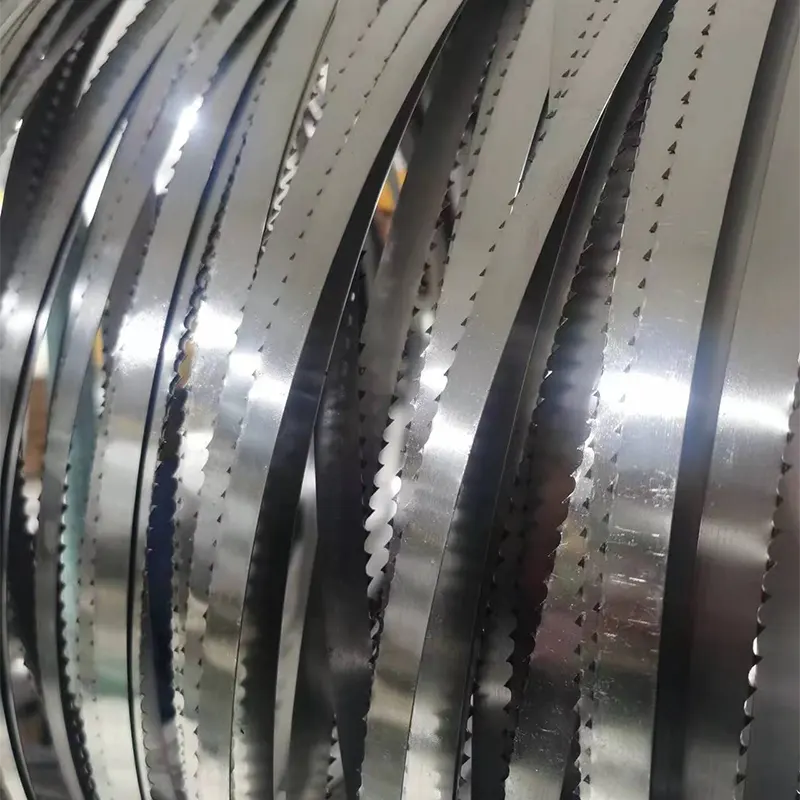
焊接服务,灵活供应: 叶片可以焊接成环以匹配特定的机器型号,或者以线圈的形式提供给拥有自己的焊接设备的客户.
-
小批量采购及定制规格: 灵活的最小起订量支持屠夫, 经销商, 以及想要在扩大规模之前验证质量的首次购买者.
材质比较 & 选型指南
刀片性能主要取决于钢种. 我们提供四种经过验证的肉类和骨头切割材料:
| 材料 | 类型 | 刀体硬度 | 齿尖硬度 | 主要特点 | 推荐应用 |
|---|---|---|---|---|---|
| C75 | 高碳钢 | 44–48HRC | 61–63HRC | 卓越的性价比, 锋利的边缘, 低切削阻力 | 新鲜肉类, 家禽, 肋骨, 一般屠宰 |
| C75Cr1 | 铬合金钢 | 46–50HRC | 58–64HRC | 铬提高淬透性和耐磨性; 疲劳强度≥1300 MPa | 高频带骨切割, 大中型加工厂 |
| SK5 | 合金工具钢 | 46–48HRC | 63–67HRC | 最高齿尖硬度, 出色的耐磨性, 均衡的韧性 | 冻肉, 重型骨切割, 连续运行 |
| SK4 | 合金工具钢 | 44–48HRC | 61–64HRC | 平衡的韧性和硬度, 良好的抗破损性 | 混合切割: 鲜肉和冻肉 |
C75Cr1可达到 58–64HRC 淬火后, 具有抗拉强度 ≥1300兆帕. 硬状态供应, 带材硬度通常为 45–50HRC, 使其成为高强度连续切削的有力选择. SK5经过热处理,在保持韧性的同时实现优异的齿尖刚性.
制造流程
一块优质肉 & 截骨带锯条经过五道核心工序:
1. 冲孔
精密模具将均匀的齿冲入钢带中. 齿距和深度控制在 ±0.02毫米, 确保稳定的切削性能.
2. 磨削
高精度磨床锐化齿面. 一致的磨削直接影响切割表面质量和切割效率.
3. 环境
牙齿左右交替设置,以产生切削间隙. 正确的齿组可以减少刀片和肉之间的摩擦, 降低切削温度, 并最大限度地减少骨粉.
4. 齿尖硬化 & 回火
这是影响刀片寿命的关键工序. 高频感应淬火仅加热和冷却齿尖, 提高齿尖硬度至 58–67HRC 当刀体保持在 44–50HRC 为了韧性. 回火可消除内应力并有助于防止齿尖崩裂.
5. 焊接
对于需要成品环形刀片的客户, 我们采用高强度对焊. 焊缝光滑且对齐, 强度接近母材. 焊后退火可防止接头处的应力集中.
通用规格 & 技术参数
标准规格表
| 厚度 (毫米) | 宽度 (毫米) | 齿距 | 典型应用 | 典型长度 |
|---|---|---|---|---|
| 0.50 | 16 | 3时间 | 带骨肉, 冷冻肉, 肋骨 | 1650 / 1840 / 2240 毫米 |
| 0.50 | 16 | 4时间 | 新鲜肉类, 家禽, 精密切割 | 1650 / 1840 / 2240 毫米 |
| 0.56 | 19 | 3时间 | 重型骨切割, 冷冻肉块 | 1650 / 2240 / 2490 毫米 |
| 0.56 | 19 | 4时间 | 带骨鲜肉, 混合切削 | 1650 / 2240 / 2490 毫米 |
| 0.56 | 16 | 3时间 / 4时间 | 通用, 适合许多立式肉锯 | 1650 / 1840 毫米 |
其他厚度 (0.45 / 0.60 / 0.65 毫米), 宽度 (13 / 20 毫米), 和齿距 (6时间) 可根据要求提供.
齿距选择指南
-
3时间 (3 每英寸齿数): 更大的齿距和更大的排屑空间. 切割速度更快, 非常适合带骨肉, 冷冻肉, 和高效率的应用.
-
4时间 (4 每英寸齿数): 适中的齿距. 更顺畅, 更干净的切割面. 非常适合新鲜肉类, 家禽, 以及切割质量至关重要的应用.
关键绩效指标
-
刀体硬度: 44–50HRC
-
齿尖硬度: 58–67HRC 取决于材料
-
齿距公差: ±0.02毫米
-
焊接强度: 母材强度≥90%
-
原材料标准: 与 美国材料试验协会 1075 和类似的高碳钢标准
供应格式 & 定制化
供应格式
-
线圈: 标准 100 米/卷 或者 50 米/卷, 用防锈纸和塑料薄膜包裹. 适合有焊接设备的客户. 多个线圈可以包装在铁托盘上,并用重型塑料包装进行批量运输.
-
焊接环: 焊接至您的机器型号所需的长度. 包装好的 10 件/盒, 准备安装.
定制能力
| 定制项目 | 范围 | 最小起订量参考 |
|---|---|---|
| 长度 | 1200–3930 毫米, 任意长度 | 经规范确认 |
| 宽度 / 厚度 | 13–20 毫米 / 0.45–0.65 毫米 | 经规范确认 |
| 齿距 | 3时间 / 4时间 / 6时间 | 经规范确认 |
| 焊接环 | 根据机器型号定制 | 接受小批量 |
| 品牌推广 | 标志印刷 / 定制包装 | 按数量确认 |
包装 & 后勤
-
焊接刀片: 10 件/盒, 纸箱包装
-
线圈: 防锈纸 + 塑料薄膜 + 铁托盘
-
支持OEM/ODM定制包装
行业标准 & 品质保证
生产和质量控制遵循公认的惯例:
-
国际标准化组织 9001 质量管理体系调整
-
原材料标准: 美国材料试验协会 1075 食品用带锯条用高碳钢
-
食品安全: 食品级碳钢适合肉类加工卫生要求
-
NSF/ANSI/3-A 卫生设计参考 可根据要求提供
对于需要特定证明文件的客户, 可以根据订单要求讨论材料选项和文档支持.
为什么选择我们的肉 & 骨切割带锯条?
-
完整的材质体系: C75, C75Cr1, SK5, SK4涵盖了从高性价比到高性能的全系列. 这有助于客户为每种切割场景选择合适的刀片,而不会过度指定或指定不足.
-
流程可控可追溯: 从冲压到焊接, 生产在内部完成. 每批次均经过硬度测试和焊接强度检查,以保证稳定, 品质可追溯.
-
灵活的小批量供应: 降低肉店的试订单门槛, 经销商, 以及想要在大订单之前验证质量的首次买家.
-
焊接增值服务: 焊接完成的环形叶片已准备好安装, 减少没有焊接能力的客户的设置时间.
-
快速定制响应: 非标准尺寸, OEM品牌, 定制包装帮助经销商建立自己的产品线.
常问问题
Q1: 3T和4T齿距如何选择?
3T具有更大的齿距和更多的排屑空间, 因此切割速度更快,适合带骨肉, 冷冻肉, 和大横截面. 4T 产生更平滑的, 切得更干净,更适合新鲜肉, 家禽, 以及切割质量至关重要的应用. 如果您经常在新鲜肉和冷冻肉之间切换, 建议在两个场地都备有物资.
Q2: C75和SK5有什么区别?
C75是高碳钢,性价比极佳,刃口锋利. 适用于标准鲜肉和家禽切割. SK5为合金工具钢,齿尖硬度较高, 高达 63–67 HRC, 以及明显更好的耐磨性. 它是冷冻肉的理想选择, 重型骨切割, 和长时间连续运行. 简而言之: C75 适用于轻度至中度日常切割, SK5 用于重型高频切割.
第三季度: 最小起订量是多少?
我们根据规格和材料支持灵活的最小起订量. 对于标准尺寸,例如 0.50 × 16 × 3T, 小额试订单通常是可以接受的. 请提交报价请求并注明您所需的规格和数量, 我们将在短时间内回复 24 小时.
第四季度: 线圈和焊接线圈有什么区别? 我应该选择哪一个?
线圈适合有带锯条焊接设备的客户. 他们可以将刀片切割和焊接到所需的机器长度, 提供更大的灵活性和更低的单位成本. 焊接环可立即安装,适合没有焊接能力的最终用户. 如果您不确定, 告诉我们您的机器型号和所需长度, 我们可以在发货前焊接叶片.
Q5: 兼容哪些带锯机品牌?
我们的刀片适合大多数商用肉类带锯机. 如果您提供机器品牌, 模型, 或者您旧刀片的尺寸——长×宽×厚×齿距——我们可以快速匹配正确的规格. 也欢迎定制图纸.