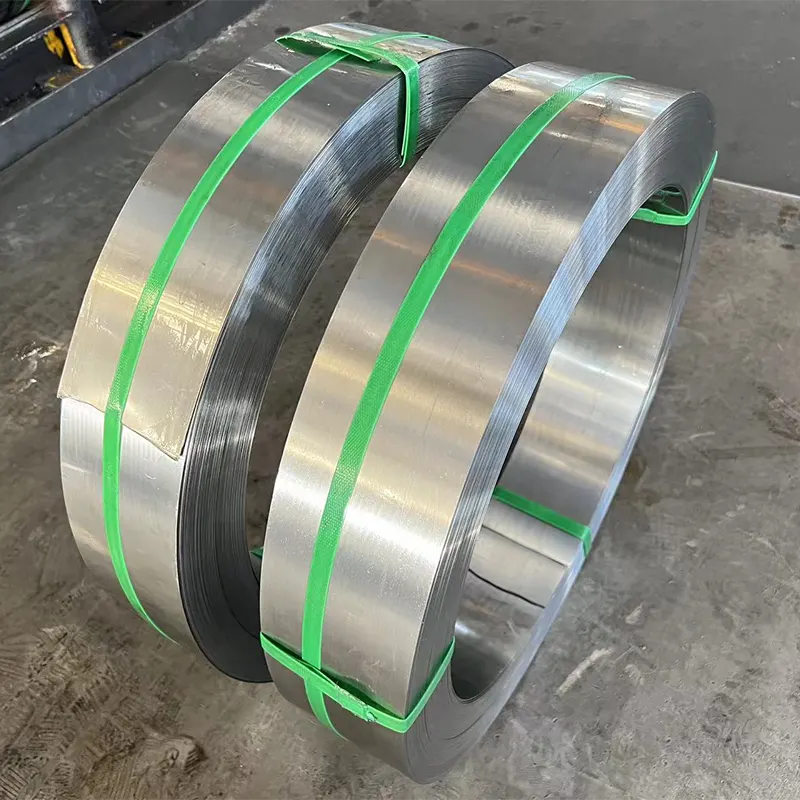
1. 产品概述
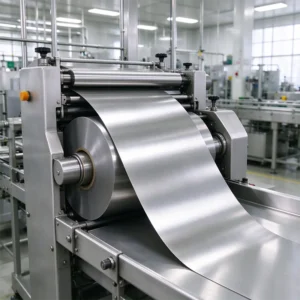
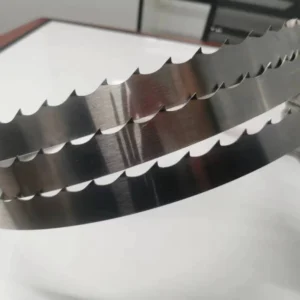
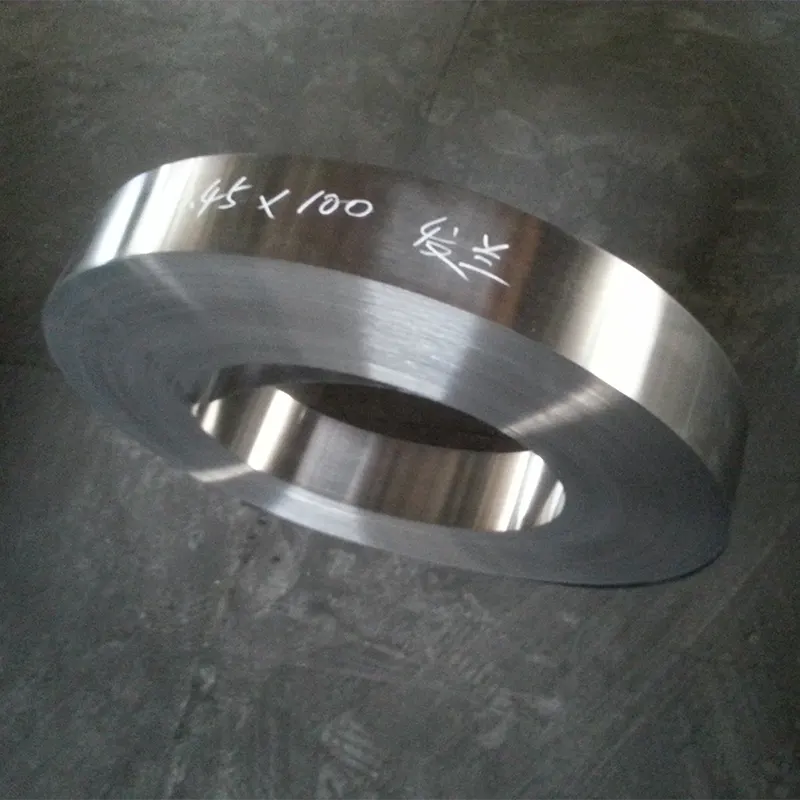
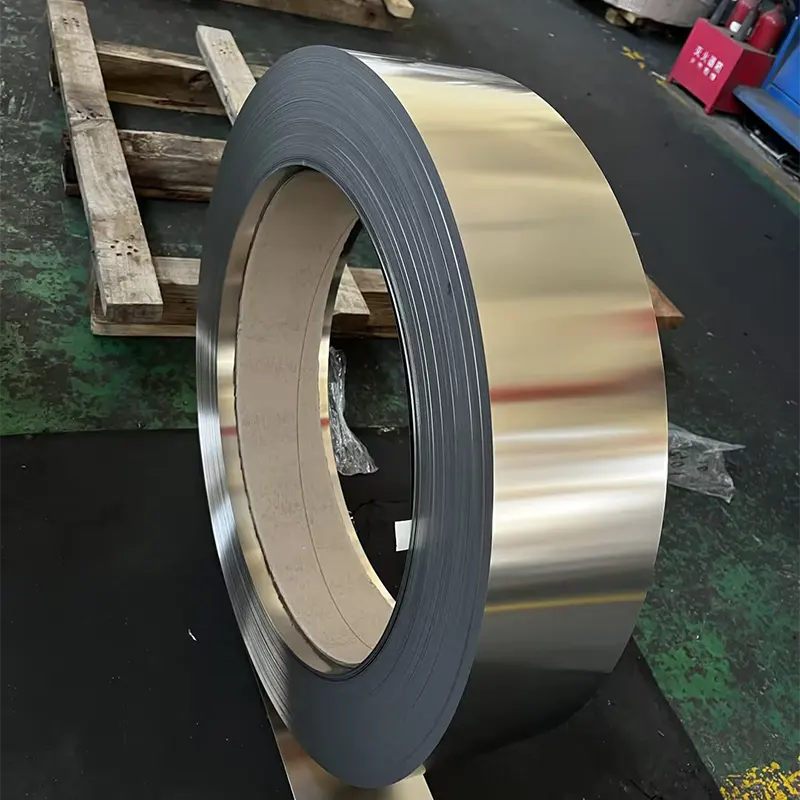
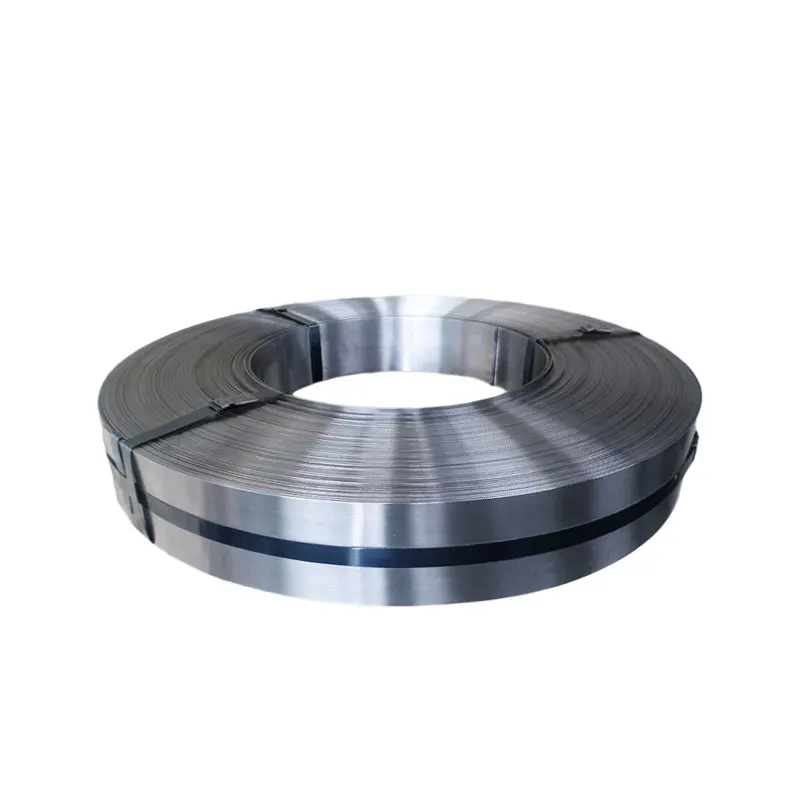
食品切削刀具精密钢带是冷轧, 热处理的, 和精密加工的窄钢带,设计用于制造肉类带锯条, 鱼片刀, 和工业食品加工刀片. 向下游延伸精密带钢产品链: 厚度控制, 平面度精度, 冷轧精密带材的材质均匀性转化为食品刀具制造商可直接分切的基材, 齿, 放, 焊接, 和热处理.
产品链图
精密钢带基材 → 食品切削工具用精密钢带 (该产品) → 成品食品切削工具 (肉类带锯条 / 鱼片刀 / 工业食品刀片)
该产品连接两个业务部门. 在上游侧, 依赖于精密带钢生产线的厚度公差能力, 可达±0.003mm. 在下游侧, 它适应食品切割工具的具体操作要求: 耐腐蚀性, 食品接触合规性, 和边缘保留.
典型应用
-
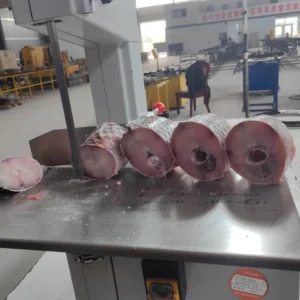
肉类加工: 屠宰场用带锯条基材, 肉类植物, 超市肉类柜台, 和切新鲜肉, 冷冻肉, 和带骨肉
-
海鲜加工: 切鱼和去骨带锯条的基材
-
家禽加工: 鸡鸭切割线带锯条基材
-
工业食品刀片: 培根切片机, 食品切割圆刀, 和工业食品加工刀片
2. 核心技术规格
以下参数涵盖食品刀具精密钢带主流规格. 具体技术指标可根据刀片类型和切削条件定制.
2.1 方面
| 范围 | 标准范围 | 定制能力 |
|---|---|---|
| 厚度 | 0.1 毫米 - 3.0 毫米 | 超薄至 0.05 毫米 |
| 宽度 | 5 毫米 - 380 毫米 | 窄切至 5 毫米 |
| 卷材重量 | 最大限度. 5 千克每毫米带材宽度 | 定制线圈分割 |
| 供货形式 | 线圈 / 定长切割直条 (0.5–4.0 m) | 焊接环形带半成品 |
13C26 精密带材和类似食品级带材的典型行业供应范围.
2.2 厚度公差
| 厚度范围 (毫米) | T1 (±毫米) | T2 (±毫米) | T3 (±毫米) |
|---|---|---|---|
| 0.020 – 0.040 | 0.004 | 0.003 | 0.002 |
| 0.040 – 0.100 | 0.006 | 0.005 | 0.004 |
| 0.100 – 0.200 | 0.010 | 0.007 | 0.005 |
| 0.200 – 0.400 | 0.015 | 0.011 | 0.008 |
食品切割刀条通常使用 T2或T3精度等级 确保刀体在高速运转时直线运行,避免跑偏.
2.3 机械性能
| 交货条件 | 抗拉强度 (兆帕) | 硬度 (高压) | 硬度 (HRB) |
|---|---|---|---|
| 退火 | ≤ 700 | ≤ 240 | ≤ 98 |
| 冷轧 | 700 – 1,100 | 215 – 345 | 94.3 – 108.7 |
| 硬化 + 锻炼过的 | 按客户流程 | — | 44 – 52 带锯条的典型 HRC; 细刃工业刀片可提供更高的硬度 |
2.4 平整度和表面
| 范围 | 标准 |
|---|---|
| 平整度偏差 | ≤ 1 毫米 / 3 米 |
| 表面光洁度 | 光亮抛光 / 白色抛光 |
| 边缘条件 | 狭缝 + 去毛刺 / 圆边 |
| 外倾角 | ≤0.16″ / 8 英尺 |
3. 材料选择指南
食品刀具精密钢带的核心挑战是平衡 硬度 (边缘保留), 耐腐蚀性 (食品安全和冲洗环境), 和 韧性 (抗断裂性). 以下材料牌号及应用场景提供选型参考.
3.1 马氏体不锈钢——首选解决方案
13C26 (改良的AISI 420) 是应用最广泛的食品切割刀片标准材料. 热处理后, 硬度可达58–62 HRC, 兼具良好的耐腐蚀性和优异的耐磨性.
| 范围 | 价值 |
|---|---|
| 化学成分 | C: 0.68%, 铬: 13.0%, 和: 0.4%, 锰: 0.7% |
| 淬火温度 | 1,060℃, 油淬火 |
| 回火硬度 | 55–62HRC |
| 典型用途 | 培根切片机, 工业食品刀片, 带锯条基材 |
420J1 / SUS420J1 是另一种用于食品加工刀片的常见马氏体不锈钢. 它具有出色的淬透性和中等的耐腐蚀性, 厚度公差可控至±0.01毫米.
12C27M 专为厨具和食品加工工具而开发. 它平衡了耐磨性和耐腐蚀性, 对应420/440A系列的性能水平.
3.2 高碳合金钢
| 年级 | 典型硬度 | 特点及应用 |
|---|---|---|
| C75 / 75CR1 | 44–52HRC | 高疲劳强度; 适用于高速鲜肉切割 |
| SKS51 | 44–52HRC | 日本工具钢; 出色的边缘保持力 |
| 75Ni8 | 44–52HRC | 镍合金钢; 韧性好; 适用于带骨产品 |
| X32CrMoV3-3 | 48–52HRC | 钼钒合金钢; 优异的耐磨性; 适用于高负荷连续切削 |
3.3 选材决策参考
| 切割物体 | 推荐材质 | 推荐硬度 | 推荐齿距 |
|---|---|---|---|
| 新鲜肉类, 无骨肉 | 13C26 / C75 | 44–48HRC | 4 TPI |
| 冻肉, 带骨肉 | 75Ni8 / X32CrMoV3-3 | 46–52HRC | 3 TPI |
| 鱼, 家禽 | 13C26 / 12C27M | 44–46HRC | 4–6 TPI |
| 熏肉, 工业食品切片 | 13C26精密研磨 | 58–62HRC | 风俗 |
4. 食品安全合规性和质量认证
作为食品接触材料的组成部分, 食品切削工具精密钢带必须满足目标市场的食品接触材料法规要求.
| 认证 / 标准 | 适用地区 | 描述 |
|---|---|---|
| 国际标准化组织 9001:2015 | 全球的 | 质量管理体系 |
| 美国FDA 21 病死率 175.300 | 美国 | 金属食品接触材料合规性 |
| 国标 9684 | 中国 | 食品安全国家标准 不锈钢制品 |
| 欧盟 1935/2004 | 欧洲联盟 | 食品接触材料框架法规 |
| 工厂测试证书 | 全球的 | 每批均附有材料证明 |
5. 常见问题解答
Q1: 食品级精密钢带和标准冷轧钢带有什么区别?
食品级精密钢带三大尺寸不同: 更严格的厚度公差 (T2/T3 对比. T4/T5), 更高的平面度精度 (≤1 mm/3 m,防止高速切削时刀片跑偏), 和 卓越的表面光洁度 (光亮抛光,减少食物残渣和细菌粘附). 此外, 食品级带材可提供目标市场的食品接触合规性文件.
Q2: 推荐哪种钢种用于切割冻肉?
冻肉切割对人的要求最高 韧性 和 耐磨性. 75Ni8 (含 1.80–2.10% 镍) 或X32CrMoV3-3 (钼钒合金) 被推荐. 含镍牌号在低温下保持良好的冲击韧性, 减少切割硬冻块时刀片断裂的风险. 推荐硬度: 46–50HRC; 推荐齿距: 3 用于快速切割的 TPI.
第三季度: 谁应该进行热处理——带钢供应商还是工具制造商?
两种模型都可以. 部分供应商可以送货 硬化的 + 锻炼过的 条, 哪些刀具厂家可以直接开齿使用. 更常见, 供应商交付 退火或冷轧 条, 刀具制造商根据自身的齿形设计和设备条件进行热处理. 我们建议刀具制造商自行控制热处理, 因为齿成形和热处理必须紧密结合, 不同的齿形需要不同的淬火深度.
第四季度: 最小起订量是多少 (起订量) 和交货时间?
精密钢带通常以卷材形式供应. 标准最小起订量是 500 每个规格 kg–1 吨. 常见材质牌号如13C26, C75, 和 420J1 的库存有 2-4 周的交货时间. 定制合金配置需要 6-8 周. 支持小批量试产订单.
Q5: 是否支持自定义宽度和分切?
是的. 带材宽度可根据客户刀片规格定制分切, 窄分切至 5 毫米. 分切后, 边缘可进行去毛刺或圆边处理,确保刀片在高速运转时不会因毛刺而产生应力集中. 宽度公差仅为正值, 并可提供T2或B1级.