快速解答: 冻肉带锯条应该如何选择?
首先定义冷冻产品条件和机器的物理限制. 然后按 TPI 入围刀片, tooth form, 材料, 宽度, 和厚度. 使用实际产品进行受控试切并记录切割直线度, 进给阻力, 芯片形式, 刀片温度, 和产品损失. 在刀片规格在实际生产条件下表现良好之前,请勿对其进行标准化.
1. 首先明确冻结状态: “冻结”不是单一条件
冻肉大致可分为三种切割情况, 每个都有不同的刀片要求.
| 冷冻状态 | 典型条件 | 主要刀片需求 | 选型含义 |
|---|---|---|---|
| 速冻硬质产品 | 约-18°C及以下 | 抗冲击性, 切屑间隙, 齿尖耐热性 | 较粗的 TPI 和坚固的齿形通常比单独的“锋利度”更相关 |
| 半冷冻 / 回火产品 | 大约-2°C 至-8°C | 平衡进给阻力和表面质量 | 可以更接近鲜肉切割, 但切屑间隙和进给力仍然很重要 |
| 带骨冷冻产品 | 带骨冻肉 | 牙齿抗冲击性和混合切屑间隙 | 通常需要较粗的 TPI; 细牙有堵塞和牙齿碎裂的风险 |
仅靠温度是不够的. 冰晶结构, 脂肪含量, 块厚度, 最大横截面, 骨比例, 冻结历史记录都可以改变切削行为. 一些冻肉刀片生产线, 例如施泰力冷冻肉皇, 销售温度可低至约 -20°C, 但针对特定产品的试减仍然是必要的.
选型含义: 在讨论TPI之前先确认实际的冷冻情况. 没有温度的 TPI 数字, 块大小, 骨含量不是选择决定.
2. 四刀片规格尺寸
2.1 TPI: 粗齿有助于刀片生存; 细齿有助于切口看起来更好
最常见的冻肉选择是在两者之间进行权衡3 TPI 和4 TPI.
| 规格 | 冷冻肉的优势 | 风险 / 限制 | 最佳起点 |
|---|---|---|---|
| 3 TPI | 黄金越大, 更好的排屑能力, 降低包装风险, 每颗牙齿的热量集中度更低 | 可能会产生较粗糙的切割表面 | 速冻, 大块, 带骨, 高进给力切削 |
| 4 TPI | 切割面更光滑, 适用于较小或较低骨骼的产品 | 在深度冷冻或厚骨条件下,进给阻力更高,牙齿磨损更快 | 半冷冻, 小块, 低骨, 表面敏感切割 |
许多肉类加工商和超市冻肉站都使用3 TPI 作为默认起点 因为更大的齿隙可以更好地处理坚硬的冷冻表面和更高的进给力。4 TPI 是较小的候选人, 半冷冻, 低骨产品, 但应该将其与 3 TPI 正在进行试减. 一些设备指南表明机器运行低于大约 4,000 fpm 可能会表现得更好 4 TPI, 但这必须与冷冻产品状况一起评估,而不是作为单独的规则.
2.2 齿形和前角: 钩齿有助于咬合
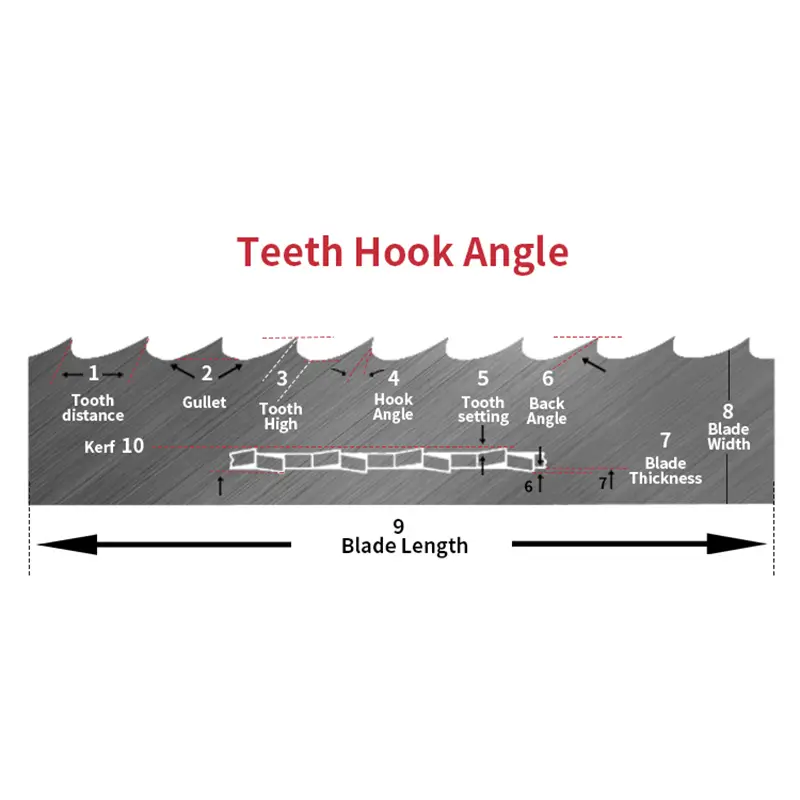
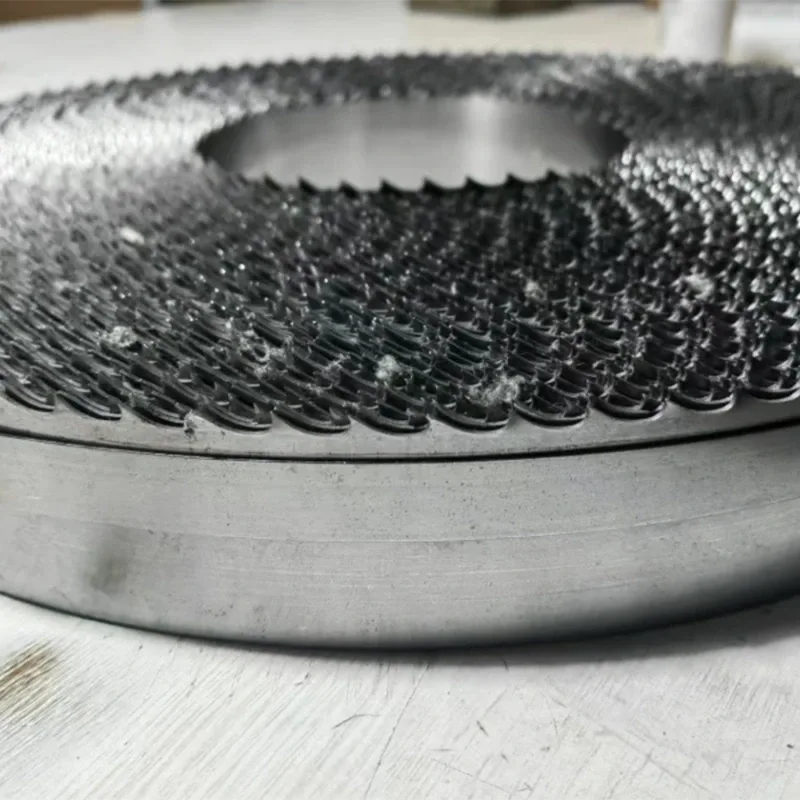
冻肉刀片通常使用正前角钩齿形式. 设计意图是让齿尖“挖”入冰冻表面而不是刮过它, 帮助建立初始渗透并降低打滑风险.
一些冻肉刀片使用低型挂钩 设计. 这样可以保持正前角,同时降低齿高, 它可以降低非常硬的冷冻产品上每齿的峰值切削力,并降低齿崩裂的风险. 如果产品极冷或含有大冰晶, 低调的挂钩设计可能值得包含在试验比较中.
2.3 材料: 碳钢, 双金属, 和硬质合金有不同的作用
| 材料 | 适用场景 | 优点 | 限制 |
|---|---|---|---|
| 碳钢 | 间歇性, 轻型, 小批量, 成本敏感型切割 | 较低的初始成本, 广泛可用 | 连续深冻切削时耐热性和耐磨性较低 |
| 双金属 | 商业车站每天运行几个小时 | 更好地平衡齿耐磨性和背衬抗疲劳性 | 成本比碳钢高 |
| 碳化物 | 高骨, 极低的温度, 或极端的刀片寿命要求 | 高耐磨性 | 成本较高; 在双金属证明不足后应验证为升级 |
双金属通常是商业冻肉站的实用基准. 碳化物不应被视为默认起点; 当试切表明双金属刀片寿命不足时,最好将其视为升级途径.
2.4 宽度和厚度: 经常被忽视的限制因素
刀片宽度影响直切稳定性.
- 12–13 毫米: 更灵活, 适用于修剪和曲线切割, 但刚性较低.
- 16 毫米: 许多肉类和冻肉站的通用宽度, 平衡刚性和机器兼容性.
- 19 毫米及以上: 为屠体破碎和大型冷冻块提供更高的直切稳定性, 但需要更大的轮径和机器功率.
厚度受限于wheel diameter. 在小轮紧凑型带锯上, 较厚的叶片会在轮子上承受更大的弯曲应变, 会加速疲劳裂纹. 适用于紧凑型台式机器, 周围有一个刀片0.020 在 (大约 0.50 毫米) 可能比一个更可靠 0.025 在刀片中. 对于长刀片 2,500 毫米, 稍大的厚度有助于保持张力稳定性,但应优先考虑机器制造商的规格.
3. 机器兼容性: 刀片必须适合机器可接受的窗口
刀片选择不是孤立的产品选择. 这是一个受机器约束的过滤过程.
| 机器约束 | 为什么这很重要 | 要检查什么 |
|---|---|---|
| 刀片长度 | 长度不正确无法正确张紧 | 铭牌, 手动的, 或旧刀片的测量 |
| 刀片宽度范围 | 太宽可能无法跟踪; 太窄可能缺乏刚性 | 制造商指定的宽度范围 |
| 轮径 | 小轮子会增加厚叶片的弯曲疲劳 | 厚度与轮径匹配 |
| 刀片速度 | 速度影响热量, 进给率, 和牙齿磨损 | 确认刀片和产品的推荐速度范围 |
| 电机功率 | 低功率可能无法驱动粗刀片穿过深度冻结的块 | 将刀片和进给速率与可用扭矩相匹配 |
| 张紧能力 | 张力不足引起振动, 追踪能力差, 和弯曲的切口 | 检查张力计或制造商的设置 |
一种低功率紧凑型机器,使用 3 TPI 粗刀片在大型深度冷冻块上可能会失速或打滑——并不是因为刀片“不好”,”但是因为机器-产品-刀片组合超出了机器的设计窗口. 商用冻肉带锯经常在周围使用电机 3 连续切削用kW级; 小型台式机器需要更保守的操作边界.
4. 试剪: 没有他们,选择过程就不完整
规格表缩小了候选列表的范围, 但它们不能代替实际切割. 产品来源差异, 冻结曲线, 脂肪含量, 冰晶结构, 解冻历史可能会在具有相同标称参数的两台机器上产生不同的结果. 选择过程必须以受控试切.
| 观察 | 可接受的信号 | 警告信号 |
|---|---|---|
| 切割直线度 | 无明显偏转或波形 | 刀片漂移, 歪切 |
| 进给阻力 | 平稳的操作力, 没有突然的抵抗 | 需要持续额外的力量或失速 |
| 芯片形式 | 均匀的肉/骨颗粒, 无明显包装 | 食道内有糊状堆积或细粉过多 |
| 刀片温度 | 齿尖温升在可接受范围内 | 变色, 抽烟, 或热牙尖 |
| 产品损失 | 目标内的割缝宽度 | 切缝过大, 可见肉糊损失 |
如果试切显示漂移, 过度浪费, 饲料困难, 或牙齿早期磨损, 原因可能是刀片选择,但也可能是张力不足, 磨损的导轨, 或跟踪不良。更换刀片前检查机器端变量, 否则新刀片可能会重复相同的故障路径.
5. 失败归因: 不要把所有问题都归咎于刀片
大多数冻肉带锯故障并非仅由刀片引起. 断裂或弯曲切口的常见原因包括张力不当, 车轮未对准, 磨损的导向块, 不匹配的TPI, 和不良的机器跟踪.
实用的归因顺序:
- Check the machine first: 紧张, 导轨磨损, 车轮定位, 和跟踪.
- 检查匹配情况: 当前的TPI和牙齿形状是否与实际的冷冻状态和骨含量明显不匹配.
- 然后考虑刀片本身: 确认机器正常且规格匹配合理, 评估材料或制造质量.
6. 采购和试切行动清单
- 定义操作条件: 记录典型核心温度, 最大块体横截面, 和骨比例——而不仅仅是“冻结”的标签。
- 确认机器硬限制: 刀片长度, 允许宽度范围, wheel diameter, 额定刀片速度, 和电机功率.
- 生成候选规范: 开始于 3 用于深度冷冻产品的 TPI 挂钩或薄型挂钩; 包括 4 TPI 作为半冷冻的比较候选者, 低骨, 表面敏感产品. 使用双金属作为商业基线; 考虑将碳钢用于间歇性轻型用途; 仅当试切表明有必要时才考虑硬质合金.
- 进行受控试切: 使用实际产品并记录切割面, 喂养, 芯片形式, 温升, 和产品损失——不仅仅是操作员的感觉.
- 保留审判记录作为重新订购证据: 如果同一“冻肉”标签下的产品来源或冷冻条件发生变化, 重新验证而不是自动重用以前的规范.
常问问题
Q1: 冷冻肉是否应该切割使用 3 TPI 或 4 TPI?
许多冻肉操作都是从3 TPI 因为较大的食道不太可能在坚硬的冷冻表面和高进给力下堆积, 每齿的热负荷较低。4 TPI 更适合小型, 半冷冻, 或优先考虑表面质量的低骨产品. TPI只是一个变量,必须与齿形一起评估, 刀片宽度, 和通过试切的机器刀片速度.
Q2: 如果刀片经常断裂或切割歪斜, 是刀片质量问题吗?
未必. 张力不当, 磨损的导轨, 车轮不对中, 机器跟踪不良也会导致破损或漂移,这在实际诊断中很常见. 检查机器侧张力, 指南, 并首先跟踪; 然后评估TPI和冷冻产品条件是否不匹配; 然后才将问题归咎于刀片本身.
第三季度: 同一个刀片可以用于带骨冻肉吗?
纯冻肉和带骨冻肉对刀片的要求不同. 带骨产品通常需要较粗的 TPI 和较强的牙齿抗冲击能力,因为切屑负载中同时含有骨头和肉颗粒; 细牙更容易出现堆积和牙齿碎裂。3 TPI 更常被推荐 4 带骨冷冻产品 TPI, 但最终选择应根据骨比例和块形状通过试切确定.
第四季度: 小轮台式带锯有哪些特殊限制?
厚度是主要限制. 在小轮径上使用太厚的刀片会增加弯曲疲劳并可能导致早期开裂. 适用于紧凑型台式机器, 周围有一个刀片0.020 在 通常比较厚的规格更可靠. 刀片长度还必须与机器完全匹配,以避免张力不足和过度振动.
Q5: 双金属总是比碳钢好吗?
在长时间连续运行中, 非常低的产品温度, 或高骨状况, 双金属通常在耐磨性和抗疲劳性方面具有优势. 对于间歇性, 轻型, 或小批量切割, 碳钢仍然具有成本效益. 选择不是简单的替代关系; 它应该与运行时和操作严重性相匹配.
Q6: 如果规格表已经匹配,为什么还需要试切?
因为冻肉是一种可变材料. 冷冻曲线, 冰晶结构, 脂肪含量, 块大小, 即使标称温度相同,骨分布也会改变切削行为. 规格表可以缩小候选列表的范围, 但只有受控试切才能确认刀片在实际生产条件下的性能是否可接受.