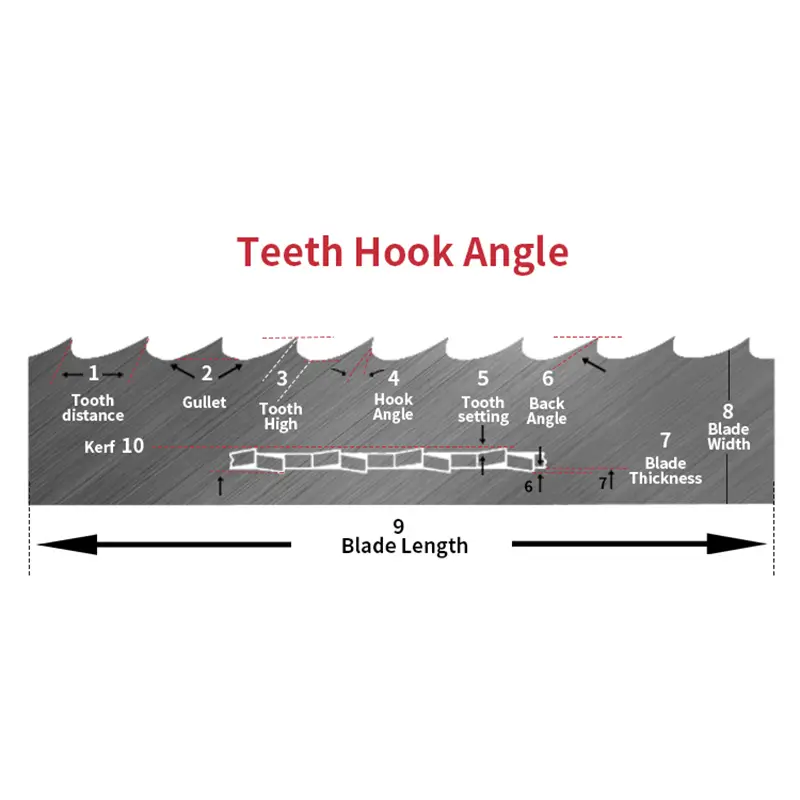
行业概况: 为什么齿距是肉类切割中的第一个变量
肉类切割与切割金属或木材有根本的不同,因为工件是粘弹性生物组织. 当牙齿侵入, 肌肉纤维被压缩和撕裂,而不是干净地剪切; 脂肪和胶原蛋白在局部温度升高的情况下软化,并倾向于涂抹在刀身上; 并且骨头的存在引入了硬颗粒,需要足够的食道体积才能从切口中排出.
因此,齿距在肉类切割中发挥三种功能:
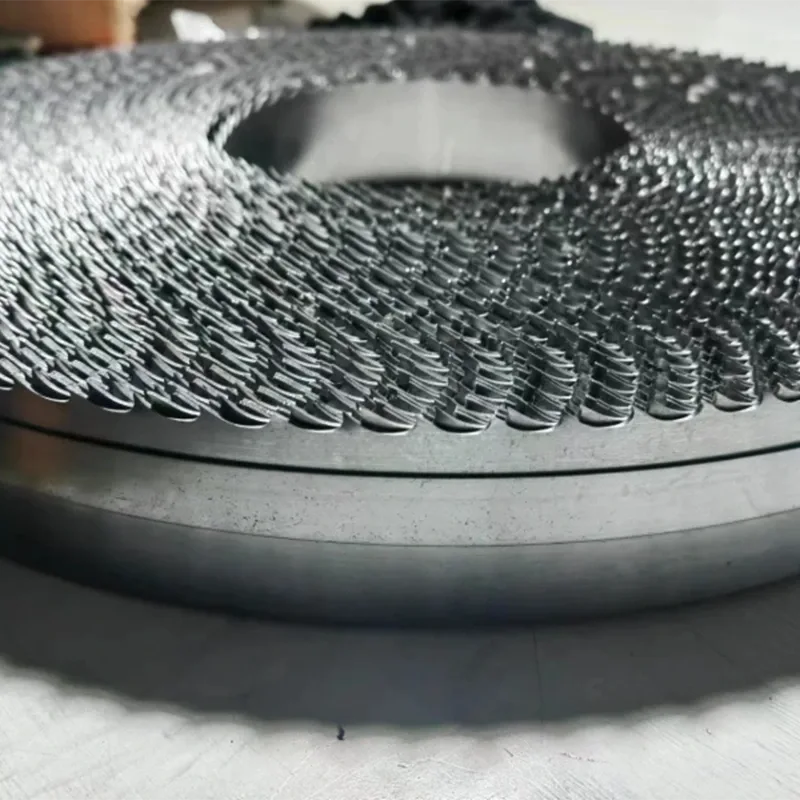
芯片 (切屑) 疏散能力. 较粗的螺距意味着更深的齿槽和更多容纳骨粉的空间, 胖的, 和肉粉. 排出带骨或高脂肪产品时, 切屑间隙不良会导致刀片卡在切口中并产生热量, 进而加速齿尖磨损.
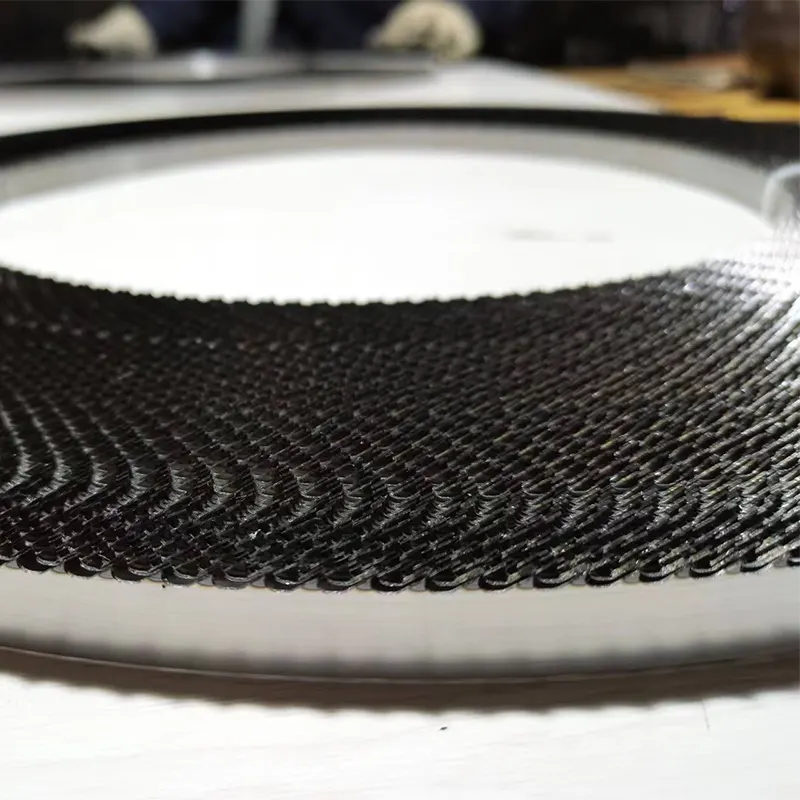
活动齿数和切割面质量. 每单位长度啮合的齿数越多, 每齿负载越低,切削面越光滑, 撕裂较少. 细间距 (4 TPI及以上) 在鲜肉和外观敏感的产品上留下更浅的齿痕和更干净的切口.
摩擦和粘附行为. 新鲜的肉质柔软湿润; 音调过于粗, 食道可以充当装满肉末的口袋, 增加刀片和产品之间的摩擦力. 这是刀片粘住的主要机制之一, 跟踪偏差, 甚至生鲜肉作业中出轨.
简而言之, 齿距并不是“粗与细”的审美偏好。是受骨含量共同约束的工程参数, 温度状态, 外观要求, 和机器的运动学.
常见问题: 音调错误的四种典型后果
问题 1: 骨粉滞留和切面污染
当沥青尺寸过小时,骨粉是首先出现的问题. 粗齿距 (3 TPI) 它在大骨和冻肉切割中占据主导地位,正是因为它较大的食道可以快速将骨屑和脂肪从切口中扫出. 用细齿刀片穿过高骨含量的产品,食道会迅速充满骨粉和脂肪的压实混合物; 疏散通道被堵塞, 骨颗粒被重新粉碎到切割面, 下游修整成本上升.
问题 2: 鲜肉附着力和刀片跟踪偏差
新鲜肉对沥青的反应与冷冻肉截然不同. 行业经验表明,3-4 TPI 范围最初是为硬骨或冷冻产品设计的; 鲜肉柔软,表面蛋白质粘性强, 所以它往往会粘在粗螺距刀片上. 随着阻力的积累, 刀片最终可能会从导轮脱轨. 适用于鲜肉应用, 改用细齿距不锈钢刀片可减少粘附接触面积并改善切屑流动.
问题 3: 切面拖尾和外观降级
在切片和分割中, 过粗的齿距产生的不仅仅是齿痕. 大节距意味着每齿的切屑负荷大,并且局部摩擦热集中; 切口处的脂肪软化并出现污点, 冷却成具有改变纹理的光泽层. 适用于零售包装或展示产品, 污层是直接的外观缺陷. 比较数据 3 TPI 明确指出“较软的肉上有更明显的齿痕”作为典型的权衡, 而较高的齿数 4 TPI 购买了更光滑的切割面.
问题 4: “看不见的”损失导致产量下降
齿距不直接设定切缝宽度 (这主要是刀片厚度和齿组的函数), 但它通过疏散效率和切削阻力间接影响产量. 当筹码未清除时, 操作员倾向于增加进给力; 刀片在切口处横向偏转, 有效切缝变宽, 肉粉和骨粉损失增加. 一些刀片制造商销售窄切缝——小至 0.16 每侧毫米——作为核心剔骨产量优势, 但只有当螺距与产品匹配且切屑流保持畅通无阻时,才能始终如一地实现这一优势.
推荐产品: 按桨距逻辑组织的叶片类型
以下建议遵循推介与产品匹配逻辑,而不是品牌列表. 最终选择仍需根据机器接口和操作条件进行确认.
3 TPI 粗节距带锯 / 往复刀片
应用领域: 大原始切割 (裂开的尸体, 猪肩肉), 高骨含量分解, 冷冻或调温肉 (−18 °C 及以下), 高通量生产线.
音调逻辑: 大食道优先排出骨粉和脂肪, 减少连续切削过程中的热量积累, 并在较高进给率下保持齿尖耐用性. 代价是切面更粗糙,软肉上的齿痕更明显.
典型规格参考: 16 毫米宽度 × 0.5–0.55 毫米厚度, 3 TPI; 碳钢或马氏体不锈钢; 硬度通常在HRC 58-62范围内,以满足带骨切削的磨损要求.
4 TPI 细齿带锯条
应用领域: 小切口, 盒装肉, 修剪和分割, 新鲜或冷鲜肉 (0–4°C), 对外观敏感的产品.
音调逻辑: 每单位长度上啮合的齿数更多,减少每齿的负载, 产生更光滑的切割面和更少的软组织撕裂. 与相比,限制是疏散能力降低 3 TPI; 对于高骨或冷冻产品,刀片更容易过载,进给速度必须相应降低.
典型规格参考: 类似的横截面 3 TPI 刀片位于 4 TPI; 用于专用鲜肉生产线, 评价 6 TPI 级细间距设计可平衡切割质量与粘附力控制.
鲜肉细齿不锈钢刀片
应用领域: 连续切割鲜肉, 家禽, 小骨头, 或无骨产品——特别是对粘附敏感的高通量鲜切品系.
音调逻辑: 更细的齿距和更光滑的齿面减少了产品和刀体之间的蛋白质粘附, 防止因切屑流动不良引起的阻力积聚. 不锈钢基材还解决了频繁冲洗环境中的耐腐蚀性问题.
格兰顿 / 凹凸边缘刀片 (非锯齿切削应用)
用于高水分的往复式或旋转式分配, 高脂肪产品, 格兰顿凹痕在刀片面上形成微型气穴,减少产品对刀片的吸力,并帮助薄片干净地释放. 区分这两种机制很重要: 格兰顿凹坑解决了刀片粘附问题, 而齿距则解决了排屑和切削几何形状的问题. 它们可以组合起来, 但它们不能互相替代.
选择因素: 推动推介决策的五个限制因素
1. 产品温度状态
这是第一个也是最决定性的分支点. 冻肉 (−18 °C 及以下) 几乎总是 3 TPI 领土; 骨含量低的鲜肉或冰鲜肉在以下温度下表现更稳定 4 TPI. 许多处理器都尝试过 4 冷冻产品的 TPI 仅恢复至 3 看到较慢的切削速度和较快的齿尖磨损后的 TPI.
2. 骨含量和骨密度
高骨应用 (分裂, 肩部有骨头, 冻结块) 需要有足够容量容纳骨粉的食道; 细齿距的浅齿槽在该负载下迅速饱和,直接导致切割面污染和刀片过载. 低骨或无骨产品释放了节距限制,并允许转向由切割质量驱动的细节距设计.
3. 外观灵敏度和切片厚度
产品是否进入零售包装, 餐饮服务展示, 或进一步加工决定切割面质量的重量. 外观敏感, 切成薄片的, 或即食产品应优先考虑 4 TPI or finer; 粗切, 骨室修剪, 或宠物食品原料可以接受较粗糙的表面,以换取疏散效率和速度.
4. 机器类型和切割运动学
带锯, 往复锯, 和圆锯对节距的反应不同. 圆锯以更高的速度运行 (2,000–3,000 转/分), 因此单位时间内牙齿更频繁地通过切削区域; 螺距选择必须与转速和进给率一起评估. 刀片宽度和厚度也是硬约束: 更宽的刀片可通过大接头提供更直的切割, 而更薄的刀片可减少精细作业中的撕裂.
5. 进给率和生产线吞吐量
一个粗 3 TPI 螺距允许更高的进给率, 而罚款 4 TPI 间距通常与更保守的推送速度搭配. 如果节距变化没有伴随现有生产线速率的进给策略调整, 细齿距刀片可能会因“推得太用力”而过早失效。选择应将当前进给速率和所需的循环时间变化视为与螺距一起的输入.
质量要求: 推销之外的不可协商事项
正确的螺距只是叶片性能的一半. 适用于直接接触食品的应用, 质量要求集中在材料上, 卫生设计, 和制造精度.
材质及硬度. 常见的切肉刀片材料包括 420/420J2 不锈钢 (经济, 中等耐腐蚀性), 440A/440C (更高的硬度和边缘保持力, 适用于蛋白质产品), 和 1.4116 德国工具钢 (韧性和边缘保持力的平衡, 常见于优质切片). 420/D2 的典型硬度范围为 HRC 52–60, 440C 达到 HRC 56–60; 高速钢和硬质合金齿适用于高磨损应用. 材料选择必须与清洁化学相匹配: 含氯消毒剂 60 °C 和 200 百万分之一, 每天骑车两次, 会明显加速腐蚀 420 防锈的, 在这种情况下,应评估更高的材料等级或钝化处理.
表面粗糙度和卫生设计. 直接食品接触表面通常要求 Ra ≤ 0.8 微米, 一些高卫生应用指定 Ra ≤ 0.2–0.4 µm,以减少细菌滋生和产品粘附. 适用于频繁冲洗的管线, 镜面抛光或电解抛光可改善产品脱模性和可清洁窗口. NSF/ANSI/3-A 标准为肉类和家禽加工工具的卫生设计提供了最低框架, 覆盖材料, 设计, 食品安全和清洁度建设.
边缘几何形状和公差. 边缘角度必须符合产品状态: 对于软产品大约 17°, 22–28° 以获得更坚韧的蛋白质, 冷冻应用为 30°+. 平面度和跳动直接影响高速旋转应用中的振动和崩刃风险, 其中高精度刀片通常指定 TIR 在 0.02–0.05 mm 范围内. 节距必须与这些几何元素一起确认——孤立的“3 TPI”或“4 TPI”不构成可制造的规格.
索取报价: 获取可执行报价的询价清单 48 时间
错误的推销所花费的成本远远超过编写完整调查的努力. 可报价的肉片询价应涵盖以下五个输入; 省略任何一个, 供应商可以报出价格,但不能保证匹配.
① 正在切割的产品
- 类型和剪切: 牛肉/猪肉/家禽/鱼; 特定原始 (例如, 带骨肩, 无骨胸肉, 冷冻金枪鱼腰肉).
- 状态和温度: 新鲜的, 冷藏的 (0–4°C), 冷冻的 (−18 °C 及以下), 锻炼过的.
- 骨含量和密度: 无骨的, 小骨头, 大骨头/劈裂.
- 附着力和耐磨性: 表面蛋白粘性, 脂肪含量, 存在冰晶磨损.
② 机器和切削运动学
- 机器品牌和型号 (比罗, 霍巴特, 格拉塞利, 贾维斯, 或等效带/往复接口).
- 切割方式: 乐队, 往复式, 旋转式, 断头台.
- 生产速度下的 rpm 或冲程/分钟.
- 安装尺寸: 长度, 宽度, 厚度, 正孔, 键槽, 和螺栓孔图案.
③ 叶片几何形状和螺距期望
- 当前TPI和主要痛点 (粗糙的脸, 附着力, 骨粉, 短暂的生命).
- 所需的 TPI 方向或明确的试验目标.
- 边角, tooth form (例如, 耙/跳过), 和齿组要求, 如果有的话.
- 临界公差: 厚度, 平整度, 跳动.
④ 材质及卫生要求
- 基材偏好 (420 / 440C / 1.4116 / D2 / 粉末冶金钢).
- 表面粗糙度目标 (Ra 值或“镜面/标准”描述).
- 清洁卫生条件: 化学类型, 专注, 温度, 频率.
- 认证和文件: FDA/EU 食品接触合规性, 工厂证书, NSF/3-A 声明(如果适用).
⑤ 体积和生命基线
- 试用/样品数量, 初始订单估计, 年使用量.
- 当前刀片寿命 (小时, 公斤切割, 或削减) 和故障模式 (钝化, 碎裂, 形变, 腐蚀, 破损).
- 刀片更换和磨刀间隔; 是否就地锐化.
- 可接受的报废标准.
实际的下一步: 将以上内容合并为一页询价单,其中包含当前刀片的照片或图纸以及一两个处于切割状态的代表性产品的描述. 具有真正的肉刀片工程能力的供应商通常可以在以下时间内返回符合条件的推介建议和报价: 48 小时——不仅仅是单价. 当俯仰方向不确定时, 首先请求 2–5 个试用刀片: 验证切割质量, 切屑流, 在提交生产订单之前,在自己的生产线上确定寿命基线是降低选择风险的最直接方法.
快速参考: 推介与应用矩阵
| 沥青 | 最适合的产品 | 主要优势 | 主要限制 |
|---|---|---|---|
| 3 TPI | 冻肉, 大原始, 高骨含量 | 排屑, 热控制, 高进给率 | 粗糙的脸, 软肉上有齿痕 |
| 4 TPI | 盒装肉, 小切口, 新鲜/冷藏 | 光滑的切割面, 减少撕裂 | 疏散能力较低, 缓慢进给 |
| 6 TPI级细间距 | 新鲜肉类, 家禽, 无骨的 | 最小的齿痕, 附着力降低 | 不适用于骨头或冷冻产品 |
| 格兰顿 (非锯齿状) | 薄片状, 高水分/高脂肪 | 产品发布, 吸力减少 | 不能解决排屑问题 |
常问问题
更高的 TPI 是否意味着切肉更干净?
一般是的, 在某种程度上: 每单位长度上啮合的齿数越多,可减少每齿的负载并产生更光滑的表面. 但对于带骨或冷冻产品, 高 TPI 刀片的浅齿槽令人窒息, 切割质量会随着刀片寿命的延长而降低.
是 3 TPI 或 4 TPI 更适合新鲜肉类?
新鲜的肉通常更受青睐 4 TPI, 以及非常柔软或高产量的鲜切生产线, 6 TPI级细间距值得评测. 粗 3 TPI 刀片专为骨头和冷冻产品而设计,有助于促进鲜肉的粘附和阻力.
我可以在不改变进给速度的情况下切换螺距吗?
不安全. 一个 3 TPI 刀片可承受更高的进给率; 一个 4 TPI 刀片通常需要更保守的推动速度. 在不调整进给策略的情况下改变螺距是导致细螺距刀片过早失效的常见原因.
齿距决定切口宽度和产量吗?
切口宽度主要由刀片厚度和齿组决定, 不投球. 然而, 排屑不良迫使更高的进给力和横向刀片偏转, 这会扩大有效切缝并增加细粉损失,因此节距会间接但实质地影响产量.
在请求肉片报价之前我需要哪些信息?
产品类型, 状态, 和温度; 骨含量; 机器制造, 模型, 和速度; 安装尺寸; 当前TPI和痛点; 基材和表面光洁度要求; 清洁化学; 以及当前刀片寿命和故障模式.